
 español
 English
 français
 Deutsch
 العربية
 中文
En las plantas de fabricación de automóviles de gran volumen de producción, la fiabilidad de la energía eléctrica condiciona directamente el volumen de producción y el rendimiento de los vehículos. Una planta de montaje no sufre un problema de armónicos único y uniforme: se enfrenta a tres perfiles de generación de armónicos fundamentalmente distintos en sus talleres de fabricación principales: ráfagas transitorias de subciclo en el taller de carrocería robotizado, distorsión continua de orden bajo procedente de las prensas de estampado y los accionamientos de los transportadores, y rectificación de CC multipulso pesada en el taller de pintura.
En una industria donde el tiempo de inactividad no planificado de la línea de montaje cuesta entre 20 000 y 50 000 USD por minuto, el disparo intempestivo de interruptores provocado por armónicos, la dispersión en los puntos de soldadura, los bloqueos de los controladores de los robots y el sobrecalentamiento de los transformadores representan riesgos operativos inaceptables. La implantación de Filtros Activos de Potencia (APF / AHF) modulares y de Generadores Estáticos de Reactiva (SVG) dinámicos proporciona un mecanismo de respuesta inferior a 5 milisegundos para estabilizar la tensión de la barra, proteger la robótica automatizada y recuperar la capacidad térmica de los transformadores bajo las normas IEEE 519.
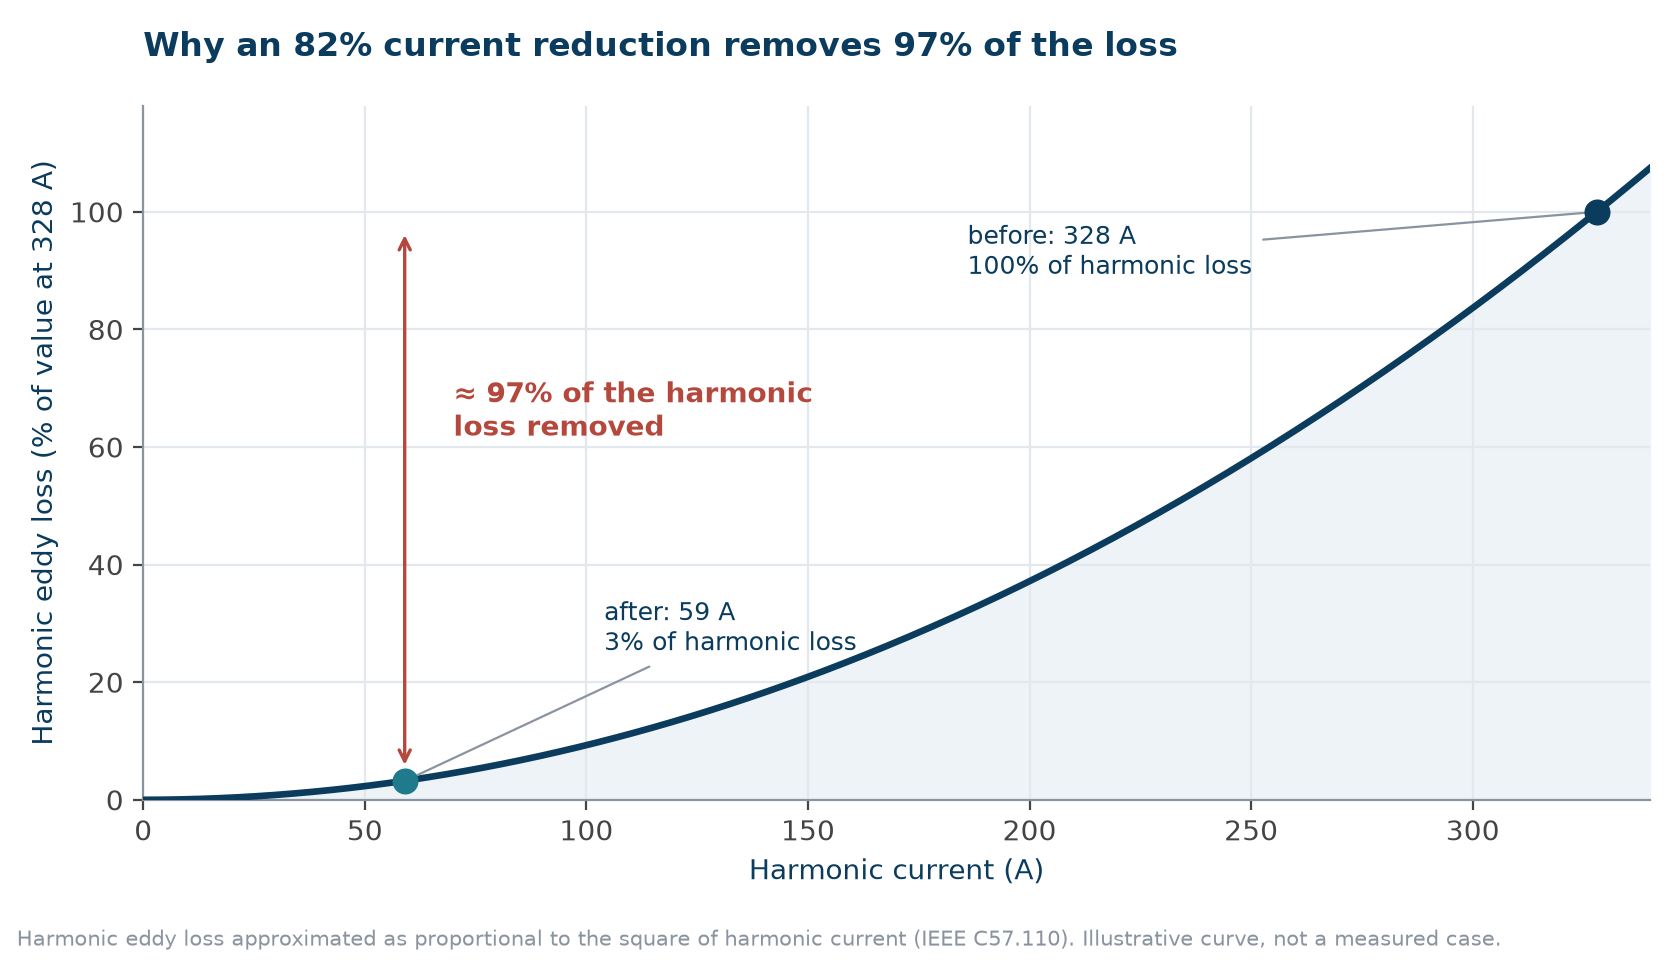
Figura 1: La pérdida por corrientes de Foucault armónicas disminuye con el cuadrado de la corriente armónica: una reducción de corriente del 82 % elimina aproximadamente el 97 % de las pérdidas
¿Sus celdas de soldadura robotizada o líneas del taller de pintura sufren bloqueos inexplicables en los controladores, sobrecalentamiento de transformadores o dispersión en la calidad de la soldadura? Envíe el esquema unifilar (SLD) de su planta o el programa de soldadoras para recibir una evaluación gratuita en 24 horas de dimensionamiento personalizado de APF y disipación de calor por armónicos.
Solicitar auditoría del esquema unifilar (SLD) de planta automotrizUn sistema de filtrado dimensionado de forma genérica para un proceso no logrará proteger los demás. Los ingenieros de distribución eléctrica automotriz deben aislar las firmas eléctricas específicas en toda la planta:
Las líneas de carrocería en blanco (BIW) de automoción despliegan cientos de soldadores de punto robotizados que operan en secuencias rápidas. La soldadura por resistencia es una carga pulsada controlada por tiristores que se disparan durante solo 3 a 15 ciclos de CA por punto. Esto genera fuertes picos de corriente discontinuos con altas velocidades de elevación (di/dt), inyectando interarmónicos de banda ancha y distorsión en el paso por cero de la tensión. Los soldadores de tiristores se disparan a un ángulo referenciado al paso por cero de la tensión; cuando la distorsión armónica desplaza el paso por cero, el ángulo de disparo se desvía, lo que produce dispersión en los puntos de soldadura, picaduras en los electrodos y defectos de calidad en la soldadura sin generar una falla explícita en el controlador. La mitigación mediante APF requiere una respuesta dinámica inferior a 5 milisegundos para actuar dentro del intervalo de soldadura.
Las prensas mecánicas de estampado, los sistemas de transferencia y los transportadores aéreos utilizan VFD de 6 y 12 pulsos con rectificadores de entrada de diodos o tiristores. Estos accionamientos inyectan corrientes armónicas constantes y predecibles de 5.º (250/300 Hz), 7.º (350/420 Hz), 11.º y 13.er orden. A la velocidad máxima de estampado, la distorsión armónica total de corriente (THDi) alcanza del 30 % al 45 %, lo que provoca un calentamiento extremo por corrientes de Foucault armónicas en los transformadores de distribución y las bajantes de canalizaciones eléctricas (busways).
Los tanques de pintura por electrodeposición requieren una rectificación masiva de corriente continua que funciona las 24 horas del día, los 7 días de la semana. Los rectificadores de tiristores de 6 y 12 pulsos de alta capacidad contribuyen con corrientes armónicas continuas de bajo orden. En combinación con la iluminación LED de gran altura y los cargadores de baterías de vehículos guiados automáticamente (AGV), los tableros eléctricos del taller de pintura experimentan armónicos triplen severos (3.º, 9.º) que sobrecargan los conductores neutros y degradan la calidad de la forma de onda de tensión en el PCC principal.
| Taller de procesos automotrices | Firma del espectro armónico | Modo principal de falla operacional | Arquitectura APF / SVG recomendada | Referencia de rendimiento objetivo |
|---|---|---|---|---|
| Carrocería en blanco (soldadura robotizada) | Transitorios de banda ancha, interarmónicos, caídas de subciclo | Dispersión en puntos de soldadura, bloqueo del PLC del robot, disparos intempestivos | APF modular de respuesta rápida en la subestación de soldadura | |
| Líneas de troquelado y prensas | Harmónicos característicos de VFD de 5.º, 7.º, 11.º y 13.º orden | Sobrecalentamiento del transformador, fallo por resonancia de condensadores | Cercamiento de subestación centralizado de APF + SVG | THDi en PCC |
| Taller de Pintura y Tanques de Electrodeposición (E-Coat) | Armónicos triples de 5º/7º orden continuo + 3º orden | Sobrecarga del conductor neutro, aplanamiento de onda de voltaje | Sistema APF modular de 3 fases y 4 hilos | Reducción de corriente de neutro >85%, THDu |
| Montaje final y carga de AGV | Armónicos de fuentes conmutadas (SMPS) de alta frecuencia, desequilibrio de fases | Errores de comunicación del cargador AGV, disparo de interruptores | Unidades APF de montaje en pared distribuidas | Cumplimiento con IEEE 519 en todos los turnos |
La justificación financiera del filtrado activo va mucho más allá de las multas por incumplimiento de las normativas de servicios públicos. Considere un tablero de distribución automotriz representativo de 1.400 kVA y 690 V que opera con un THD de corriente del 28 %:
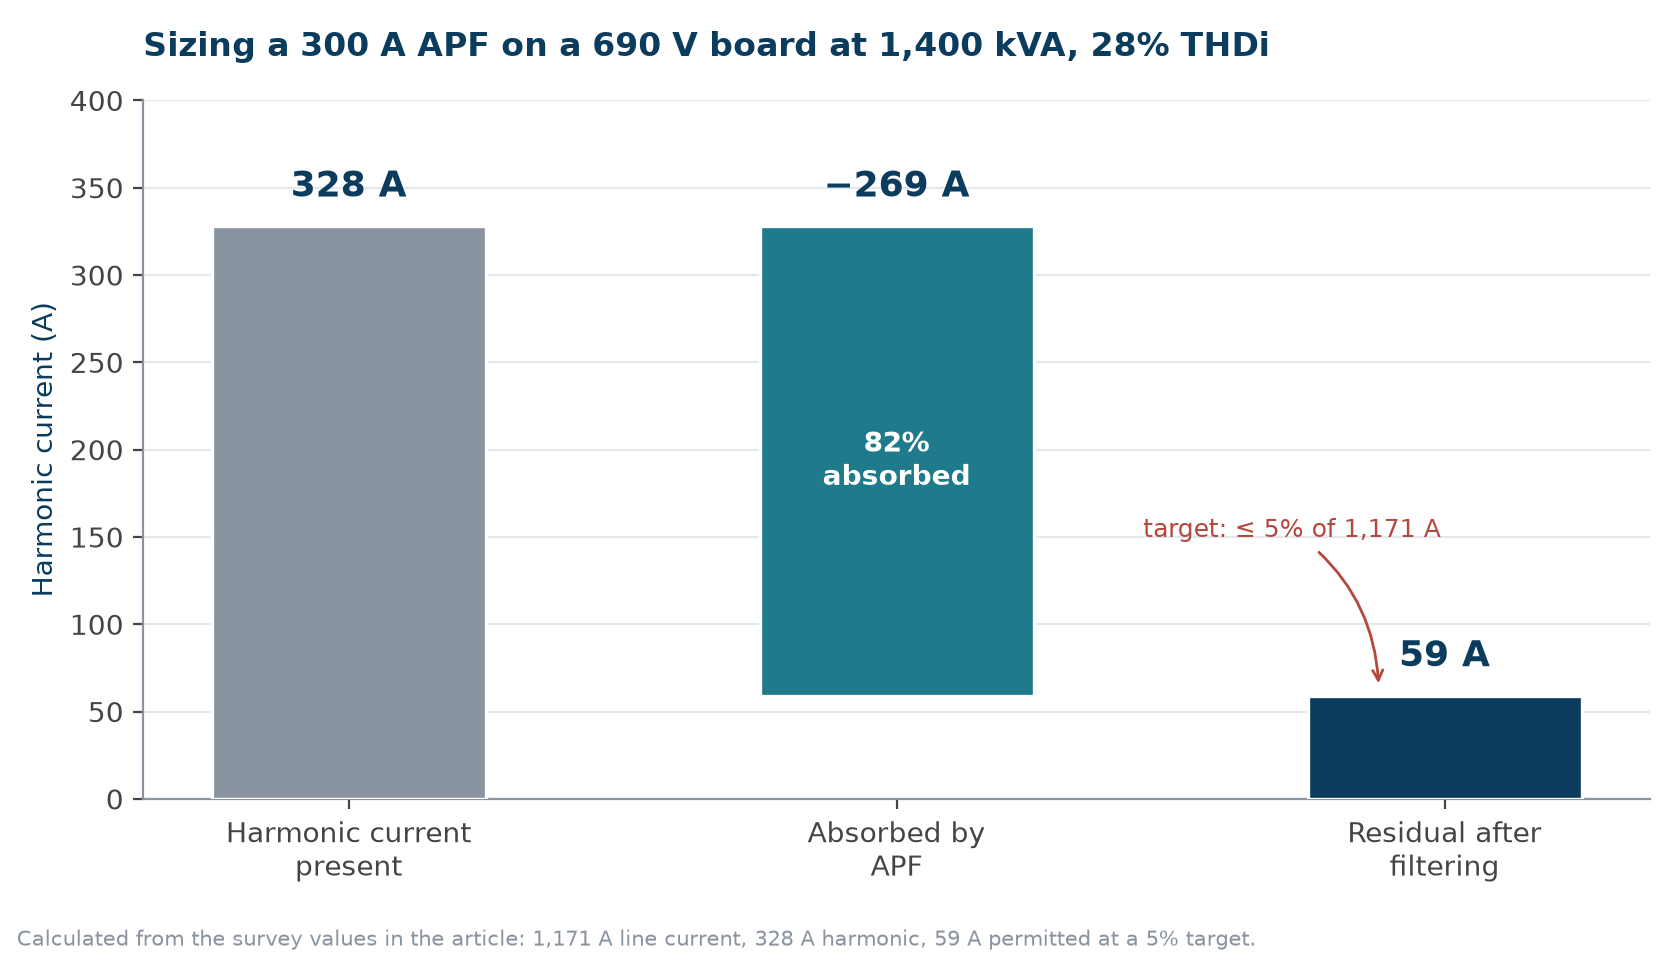
Figura 2: Cálculo paso a paso del dimensionamiento del APF para barra de distribución automotriz de 1.400 kVA
A 1400 kVA, la corriente de línea equivale a 1171 A. Un 28 % de THDi introduce 328 A de corriente armónica no productiva. Filtrar a un residuo del 5 % según la norma IEEE 519 deja aproximadamente 59 A de corriente armónica, absorbiendo 269 A a través de un módulo APF estándar de 300 A.
Las ganancias operativas directas están regidas por la física armónica:
P_EC ∝ I_h² × f_h²). Una reducción del 82% en la corriente armónica elimina aproximadamente97% de las pérdidas por corrientes parásitas armónicas. Bajo la norma IEEE C57.110, esto reduce drásticamente las temperaturas de los puntos calientes, duplica la vida útil del aislamiento y evita el reemplazo prematuro del transformador.Garantizar que un filtro de potencia activa funcione de manera confiable en una planta automotriz depende de la precisión del estudio y de la colocación adecuada del transformador de corriente (CT):
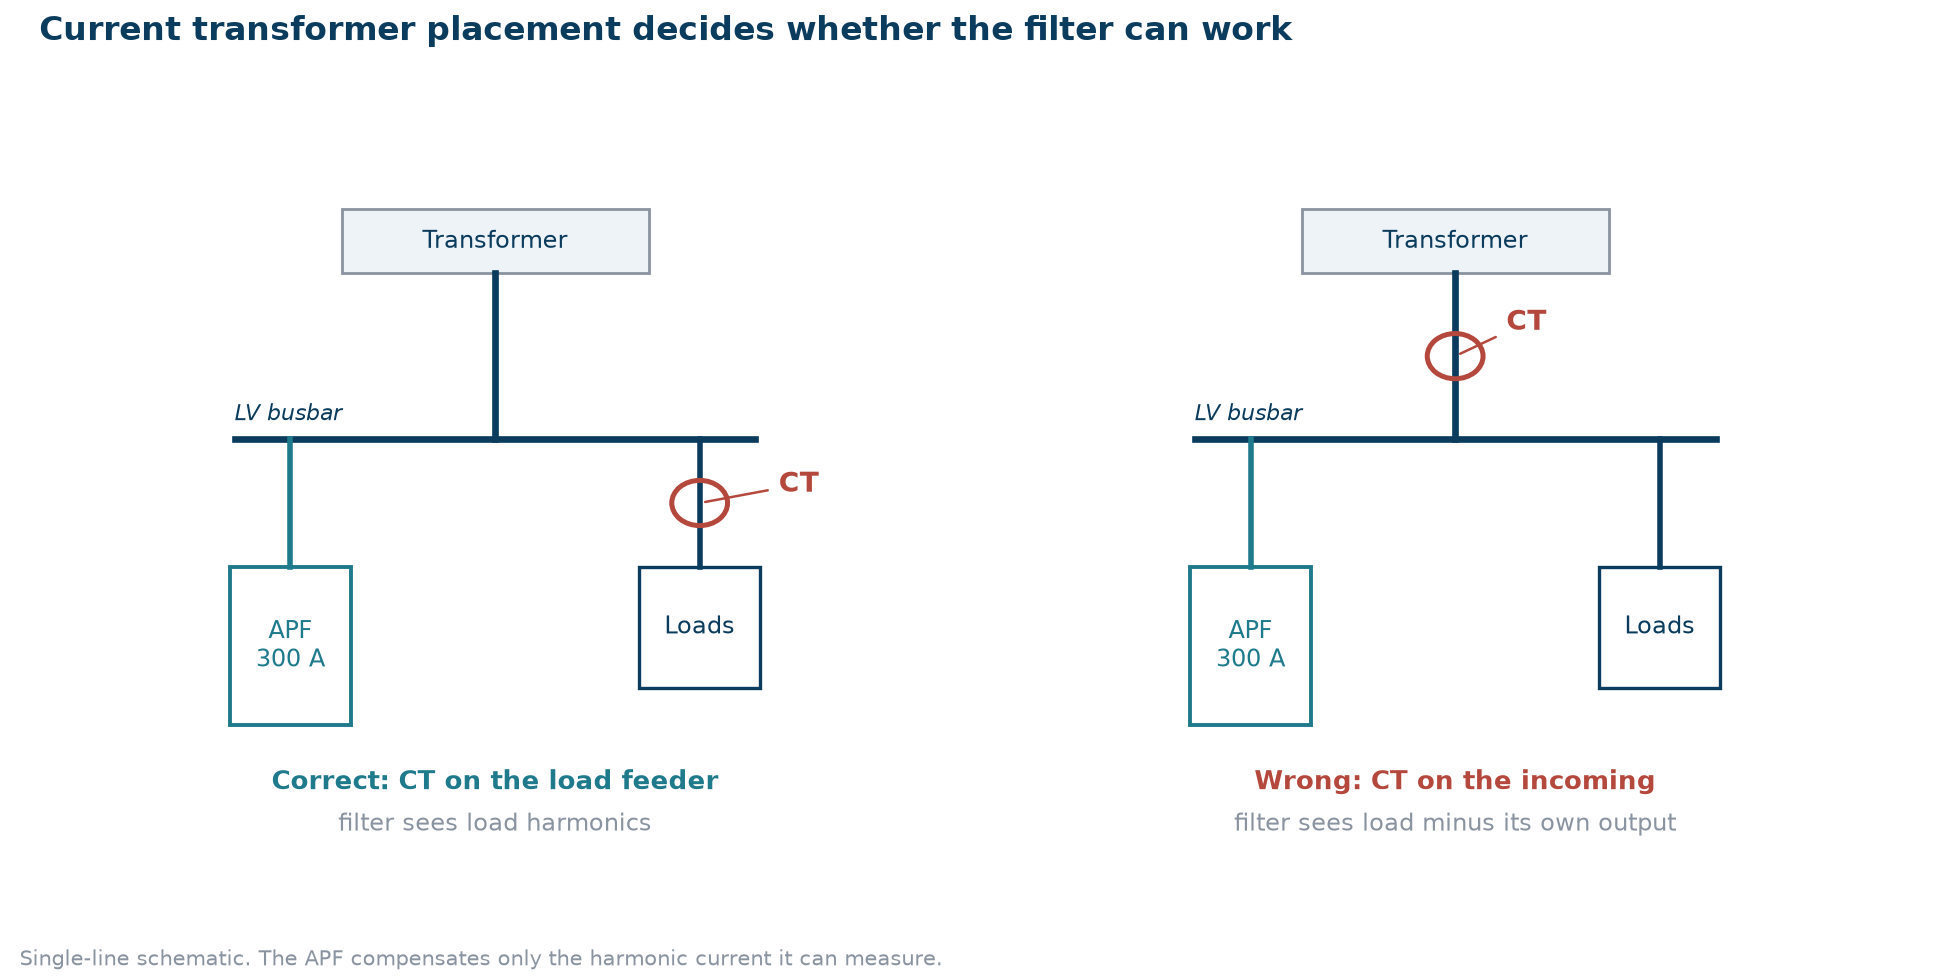
Figura 3: TC en el alimentador de carga frente al bus de entrada: solo los TC del lado de carga permiten una medición precisa de corriente no lineal
Reglas críticas de instalación para plantas de automoción:
Sí. Aunque los soldadores MFDC utilizan transformadores inversores internos de 1.000 Hz que son menos sensibles a la fluctuación del paso por cero de la tensión de línea que los soldadores de tiristores de CA, sus rectificadores de extremo frontal de 3 fases siguen consumiendo sustanciales corrientes armónicas de los órdenes 5°, 7°, 11° y 13°. En líneas de soldadura de alta densidad, las corrientes armónicas acumuladas siguen sobrecalentando los transformadores de distribución y distorsionando las barras colectoras compartidas.
Los ciclos de soldadura por puntos suelen durar solo entre 60 y 300 milisegundos. Los filtros pasivos convencionales o los compensadores electrónicos lentos (tiempos de respuesta >20 ms) responden demasiado tarde, perdiendo por completo el impulso de soldadura o inyectando compensación después de que la carga se haya desconectado. Los APF modulares de YT Electric utilizan conmutación IGBT de 25,6 kHz para detectar, calcular y neutralizar los transitorios armónicos en un plazo de 5 milisegundos, muy dentro del primer semiciclo de la soldadura.
La reducción directa en el consumo de kilovatios-hora proviene de eliminar las pérdidas en cobre I²R y por corrientes parásitas en los transformadores (típicamente una reducción del 3% al 6% en las pérdidas de distribución). Sin embargo, el retorno financiero principal se deriva de evitar paradas de línea (20.000$-50.000$/min), reducir los paneles de vehículos defectuosos, eliminar las penalizaciones de la compañía eléctrica por bajo factor de potencia y posponer los gastos de capital en subestaciones.
Sí. YT Electric ofrece módulos estándar montados en rack de 19 pulgadas, envolventes compactas de montaje en pared (50A a 150A) y armarios IP31/IP54 de suelo llave en mano (hasta 900A por armario) con capacidades de expansión en paralelo de hasta 2.000A. Los protocolos de comunicación estándar Modbus-RTU y Ethernet se interconectan sin problemas con el SCADA de la planta y las plataformas de PLC Rockwell / Siemens.
Proteja sus celdas de soldadura robotizada, accionamientos de prensas de estampación y rectificadores de talleres de pintura contra fallos armónicos perturbadores. Póngase en contacto hoy mismo con el equipo de ingeniería de calidad de energía para automoción de YT Electric. Envíenos el diagrama unifilar (SLD) de sus instalaciones o su perfil de carga para recibir una propuesta de dimensionamiento de APF autorizada y una simulación de armónicos.
Solicitar dimensionamiento y propuesta de APF para automoción


 compatible con la red ipv6